Eksen (Kaplin) Ayarı
Lazerli hassas hizalama, 0,01 mm çözünürlükle
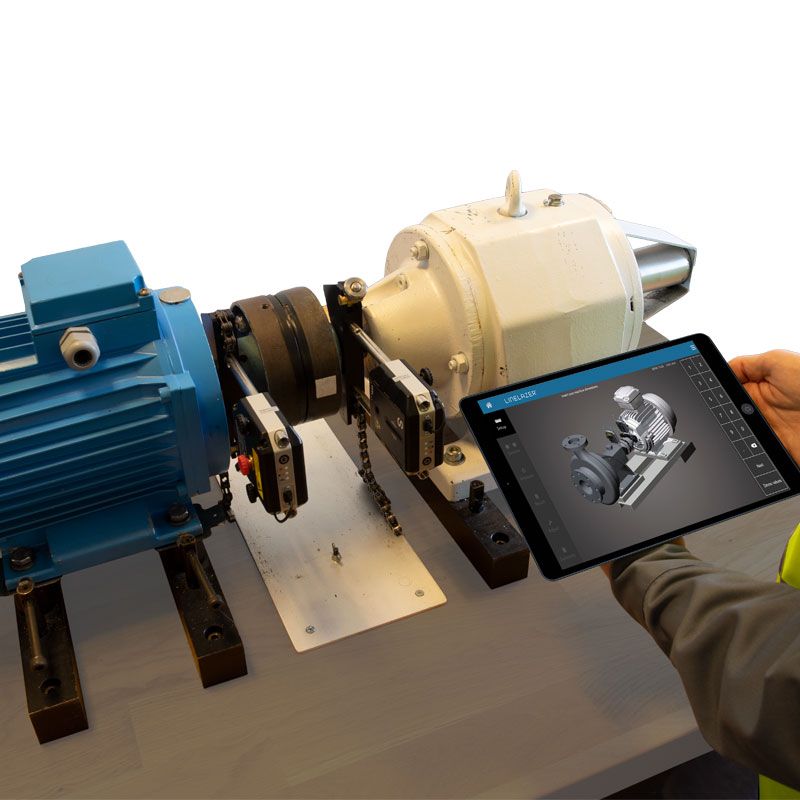
Motor-pompa, motor-redüktör ve benzeri kaplinli makine gruplarını lazerli sistemle hizalıyoruz. Ayak altı (soft foot) kontrolü, termal büyüme telafisi ve hazır kesim şimlerle kalıcı çözüm sağlıyoruz.
- Lazerli yatay ve dikey hizalama, 0,01 mm çözünürlük
- Ayak altı (soft foot) ölçümü ve düzeltmesi
- Termal büyüme telafisi
- Paslanmaz hazır kesim şimlerle kalıcı düzeltme
- Boru gerilmesi (pipe strain) kontrolü
- Tolerans belgeli öncesi-sonrası raporu
Hizasızlık neden bu kadar önemli?
Hizasızlık, endüstride rulman ve keçe arızalarının en yaygın nedenlerinden biridir. Kaplin esnek olsa bile, hizasızlık şaft üzerinde döngüsel bir yük oluşturur; bu yük rulman ömrünü kısaltır, keçeyi aşındırır, kaplin elemanını yorar ve ek enerji tüketimine yol açar.
Cetvel ve komparatörle yapılan geleneksel ayar, tipik olarak 0,1 mm mertebesinde kalır. Lazerli sistem ise 0,01 mm çözünürlükte ölçer ve düzeltme değerlerini doğrudan ayak bazında verir.
Süreç
- Ön kontroller. Temel cıvataları, şim durumu, kaplin aşınması ve boru gerilmesi kontrol edilir.
- Ayak altı (soft foot) ölçümü. Dört ayağın her biri sırayla gevşetilerek düzlemsellik hatası ölçülür ve düzeltilir. Ayak altı düzeltilmeden yapılan hizalama kalıcı olmaz.
- Lazerli ölçüm. LineLazer sensörleri şaftlara bağlanır; modülasyonlu çizgi lazer ve hassas eğim ölçerler sayesinde şaftın yarım turundan az döndürülmesiyle ölçüm tamamlanır.
- Termal büyüme telafisi. Çalışma sıcaklığında oluşacak boy değişimi hesaba katılır.
- Düzeltme. Dikey yönde hazır kesim paslanmaz şimlerle, yatay yönde ayar cıvatalarıyla düzeltme yapılır.
- Doğrulama ve raporlama. Son durum ölçülür, tolerans içinde olduğu belgelenir.
Tolerans
Hizalama toleransı devir sayısına bağlıdır: devir arttıkça tolerans daralır. Uygulamada 1500 rpm için tipik kabul sınırı 0,07 mm ofset / 0,07 mm/100 mm açısal; 3000 rpm için 0,05 mm mertebesindedir. Nihai tolerans, makine üreticisinin talimatı varsa ona göre belirlenir.
Sıkça sorulan sorular
Lazerli eksen ayarı ile komparatörlü yöntem arasındaki fark nedir?
Komparatörlü yöntemde ölçüm hassasiyeti, komparatör tutucusunun sarkmasından (bar sag) ve okuma hatasından etkilenir; pratikte 0,05–0,1 mm mertebesinde sonuç verir ve düzeltme değerleri elle hesaplanır. Lazerli sistemde sarkma yoktur, ölçüm 0,01 mm çözünürlüktedir ve cihaz düzeltme miktarını her ayak için doğrudan gösterir. Ayrıca şaftın yarım turdan az döndürülmesi yeterli olduğu için dar alanlarda ve kaplini sökmeden çalışmak mümkündür. Süre farkı da belirgindir: tipik bir motor-pompa seti komparatörle yarım güne yaklaşırken lazerle genellikle 1 saatin altında tamamlanır.