Kestirimci bakım (predictive maintenance) nedir?expand_more
Kestirimci bakım, ekipmanın gerçek durumunu ölçerek arızayı oluşmadan önce tahmin eden ve bakımı bu tahmine göre planlayan stratejidir. Takvime bağlı periyodik bakımdan farkı, müdahale zamanını sabit bir aralığın değil ölçülen verinin belirlemesidir. Titreşim analizi, şok darbe ölçümü, termografi, yağ analizi ve ultrason en yaygın tekniklerdir. Doğru kurulmuş bir program, plansız duruşları belirgin biçimde azaltır ve yedek parça ile iş gücünün önceden planlanmasını mümkün kılar.
Durum izleme (condition monitoring) ile kestirimci bakım arasındaki fark nedir?expand_more
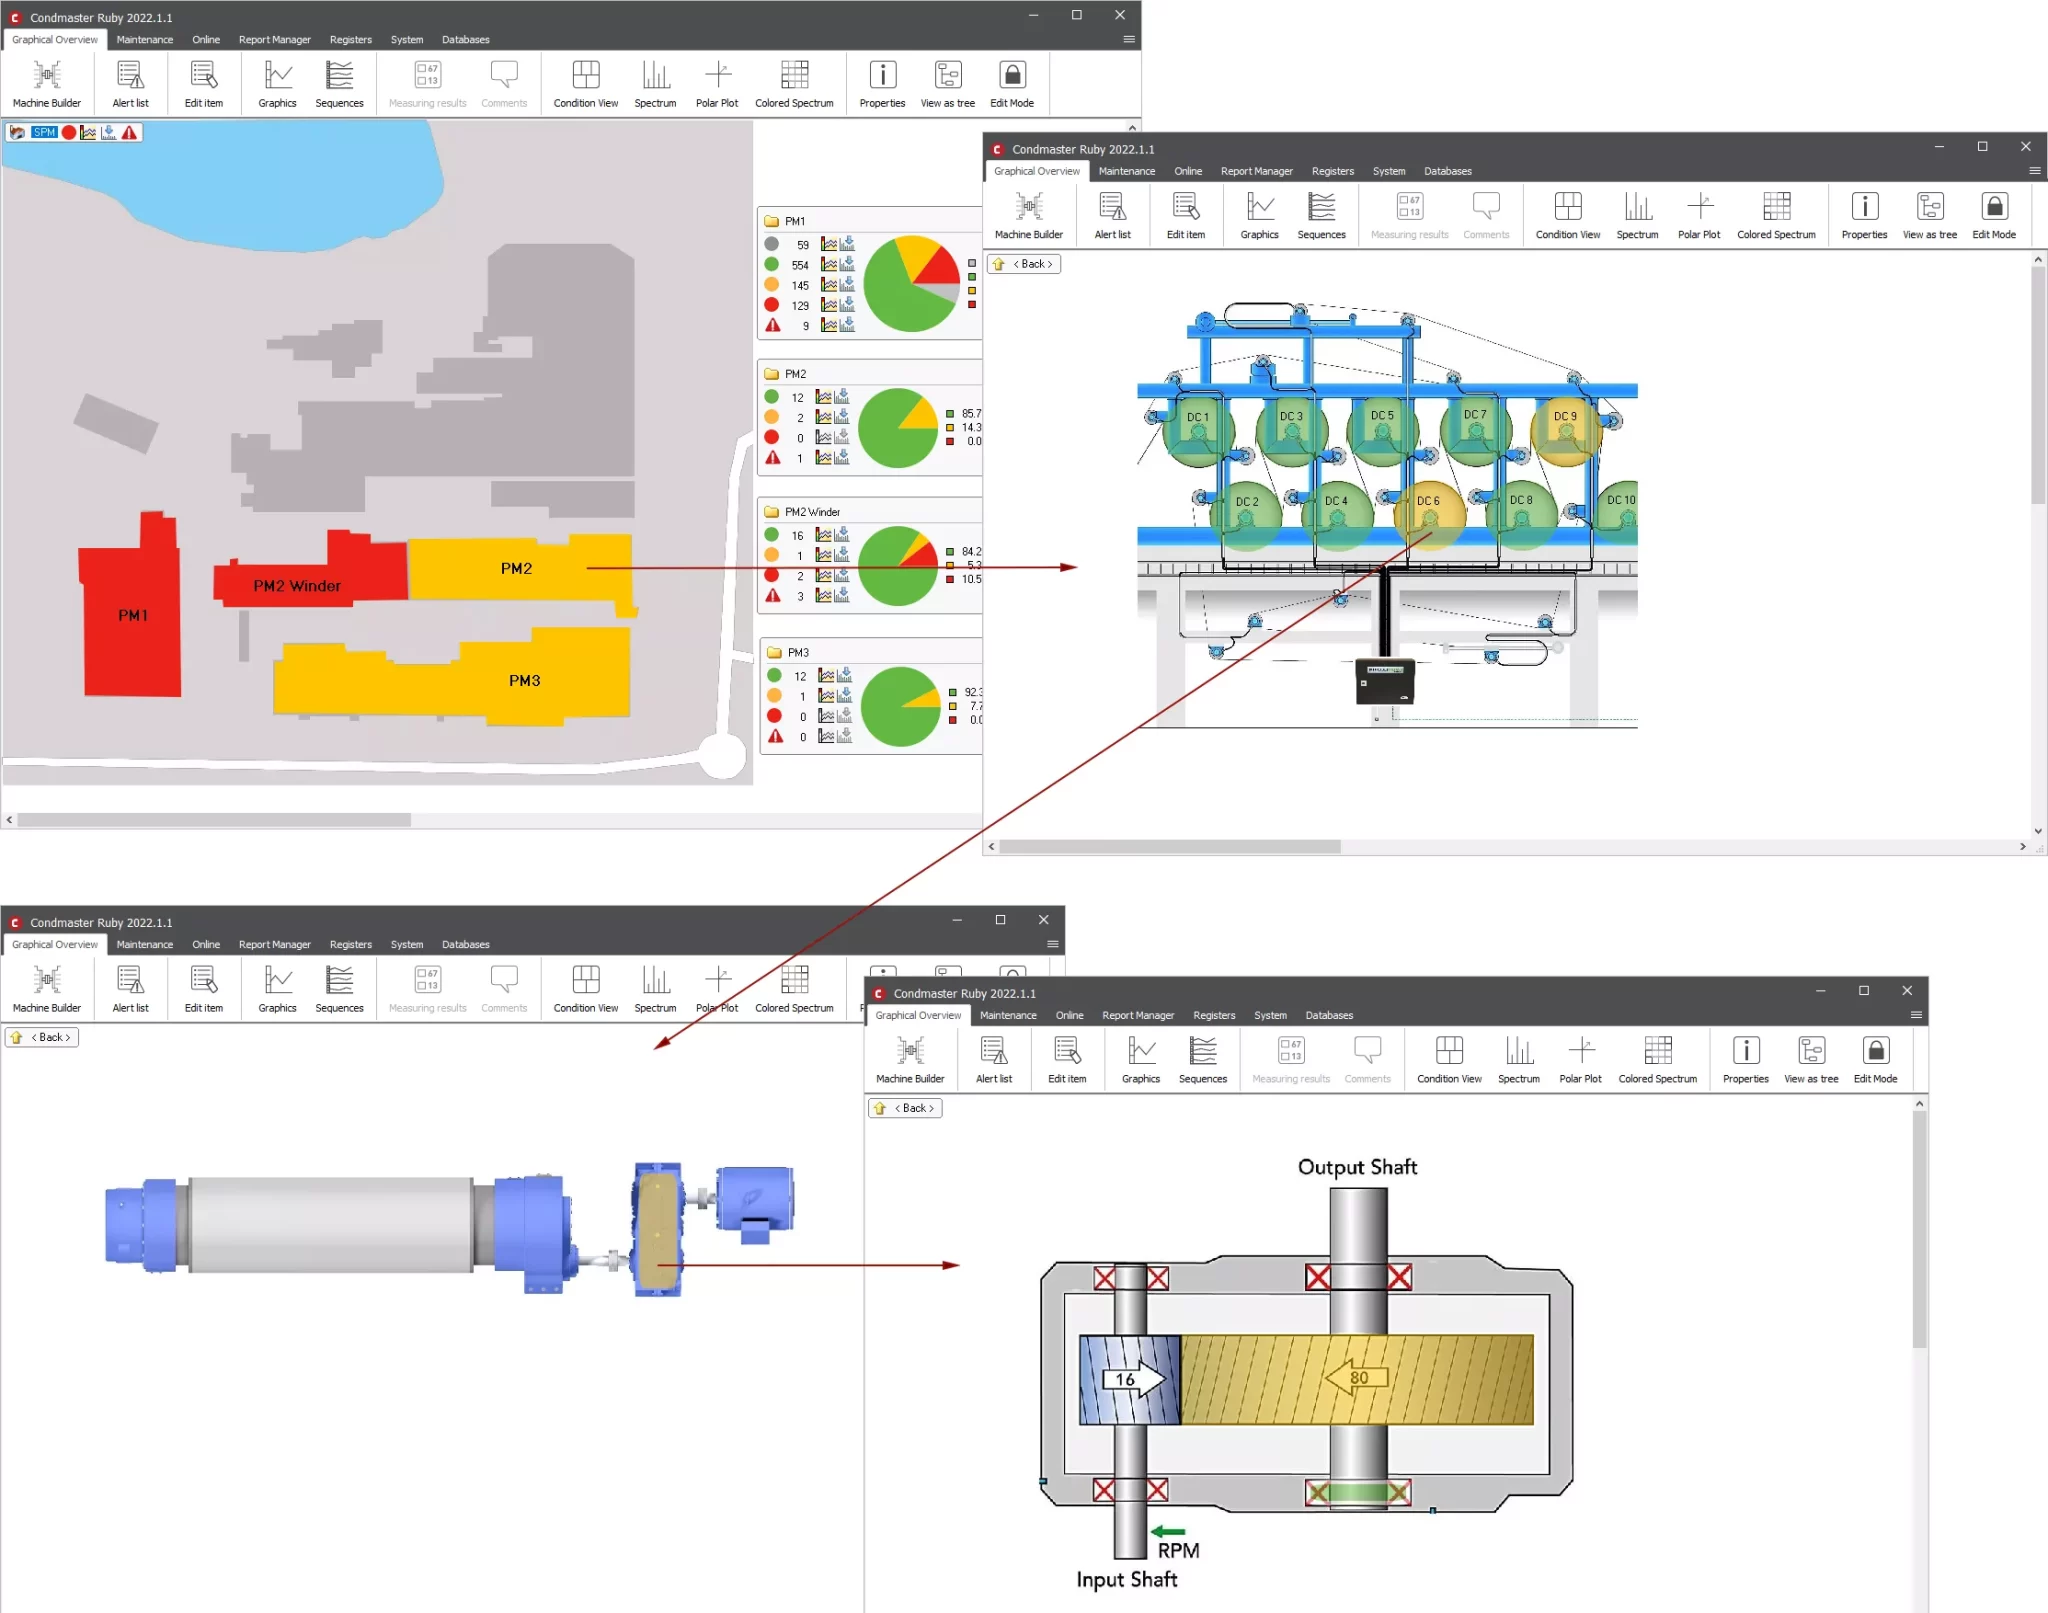
Durum izleme, ekipmanın sağlık durumunu ölçme ve takip etme faaliyetidir: veri toplanır, değerlendirilir ve trend edilir. Kestirimci bakım ise bu veriyi bir bakım kararına dönüştüren yönetim stratejisidir. Başka bir deyişle durum izleme yöntem, kestirimci bakım ise bu yöntemin hizmet ettiği amaçtır. Durum izleme yapıp verisini bakım planına bağlamayan bir tesis, kestirimci bakım uyguluyor sayılmaz.
Titreşim analizi hangi arızaları tespit edebilir?expand_more
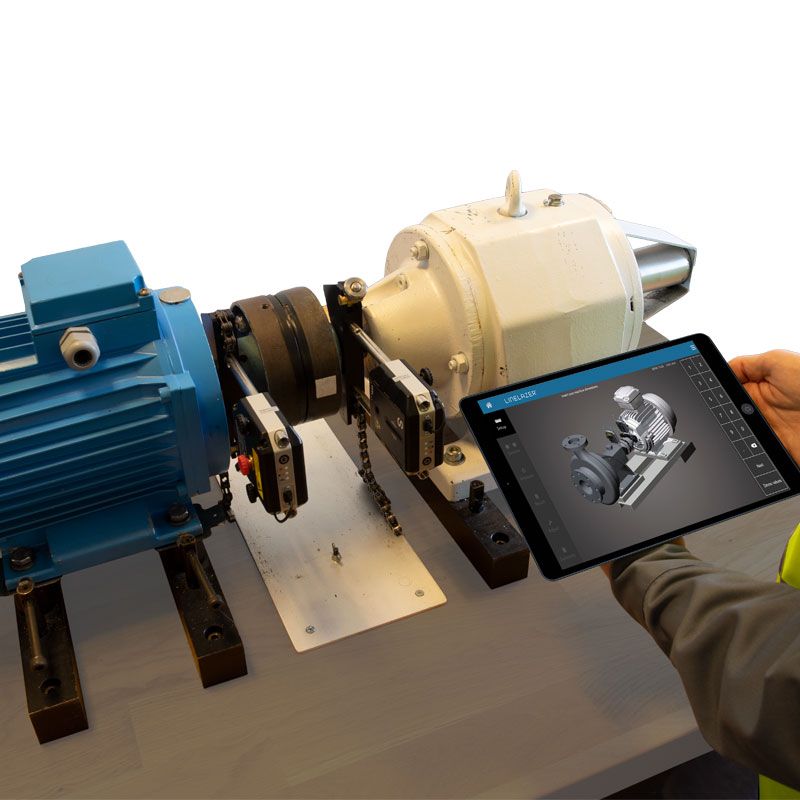
Titreşim analizi döner ekipmandaki şu arızaları tespit eder: rulman hasarı (iç bilezik, dış bilezik, bilye, kafes), dişli kutusu arızaları (diş kırılması, aşınma, eksantriklik), dengesizlik, mekanik gevşeklik, paralel ve açısal hizasızlık, rezonans, kayış-kasnak problemleri, elektrik motoru kaynaklı arızalar (rotor çubuğu kırığı, hava aralığı ekseni kaçıklığı) ile pompa ve fanlarda kavitasyon. Her arıza tipinin spektrumda kendine özgü bir frekans imzası vardır; teşhis bu imzanın tanınmasına dayanır.
SPM HD nedir ve klasik titreşim ölçümünden farkı nedir?expand_more
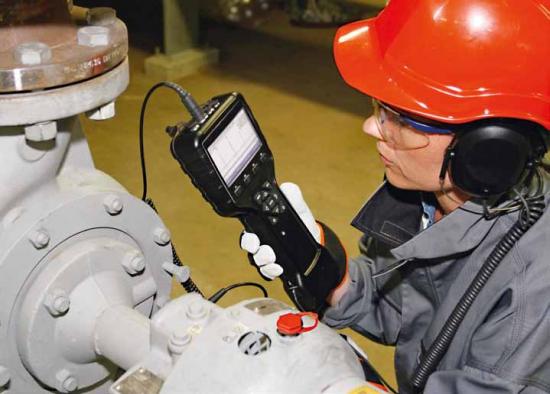
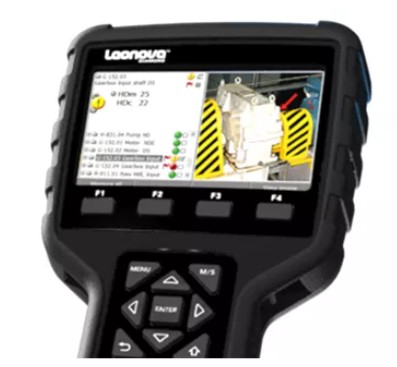
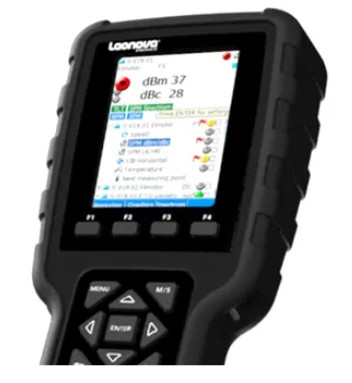
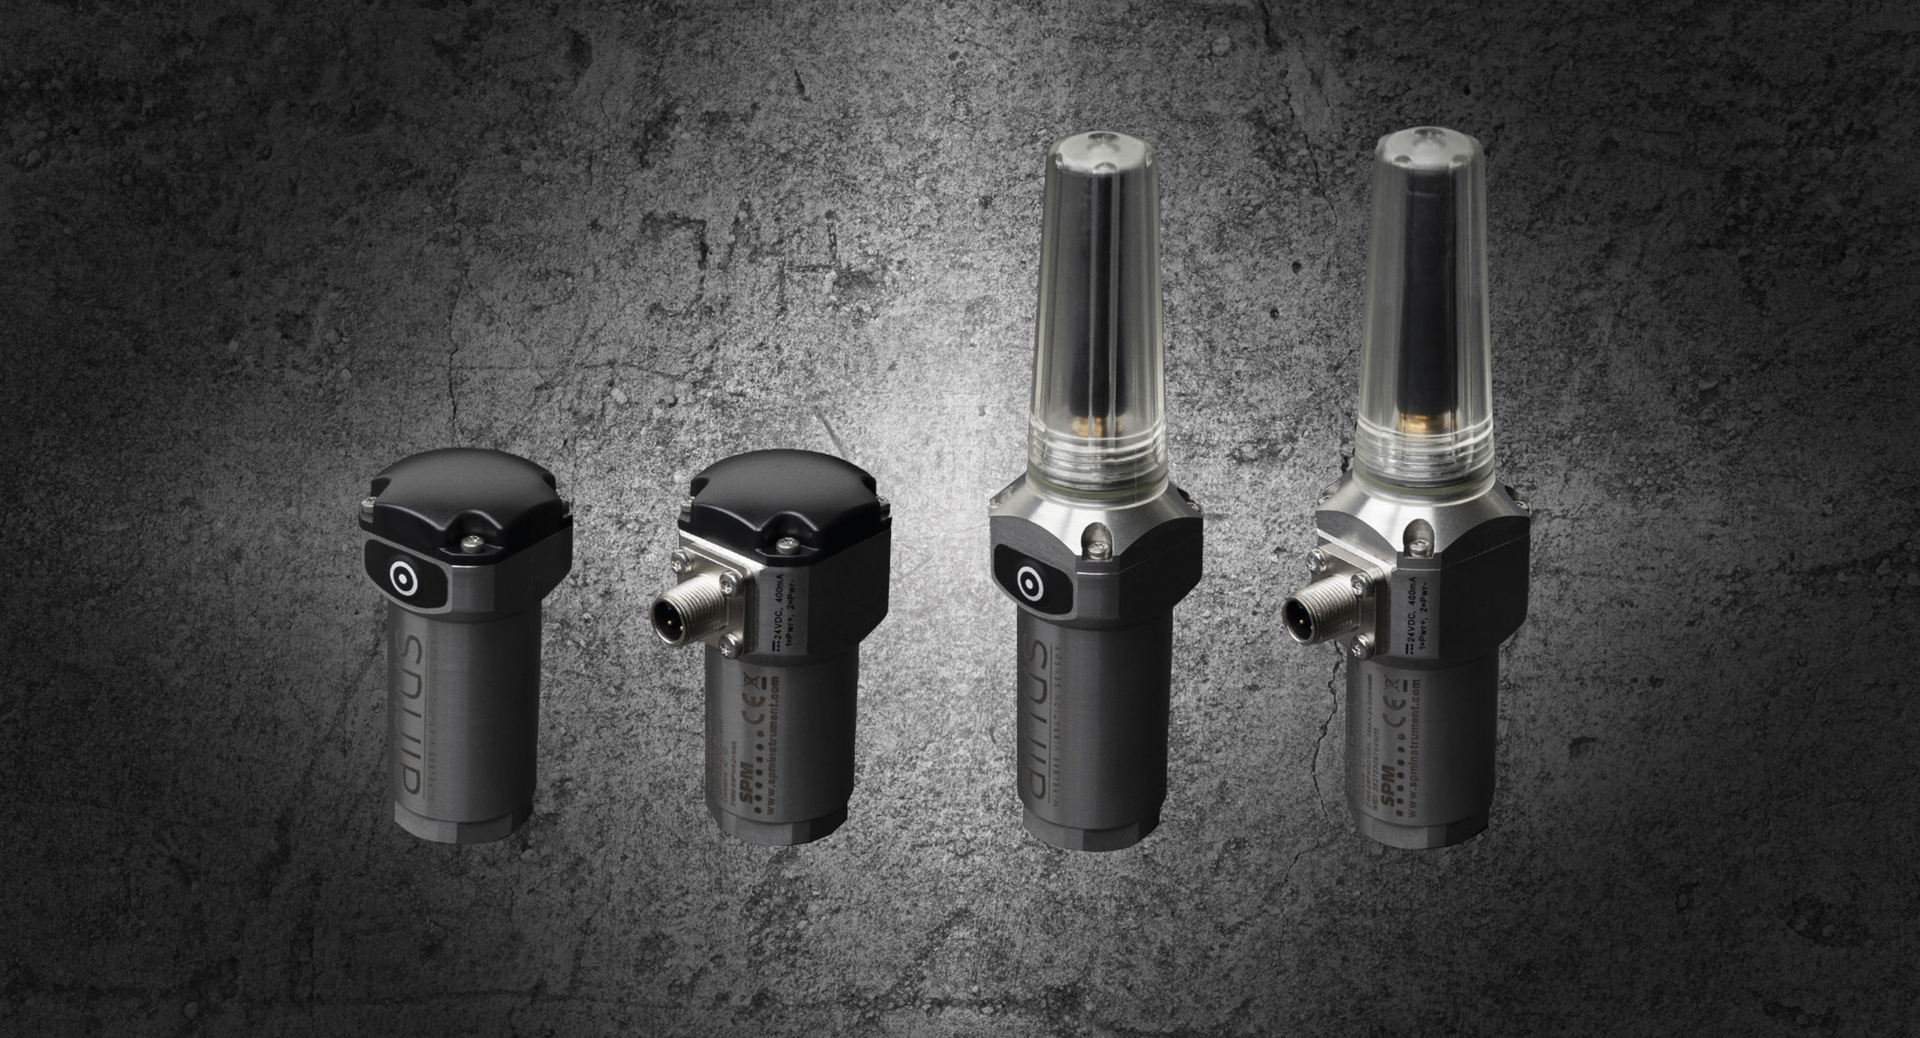
SPM HD, SPM Instrument'in patentli şok darbe ölçüm yöntemidir. Rulman yüzeylerindeki metal-metal temasının ürettiği yüksek frekanslı şok dalgalarını, devirle senkron örnekleme ve dijital sinyal işlemeyle güçlendirerek ölçer. Klasik titreşim ölçümü makinenin bütününün hareketini görür ve düşük devirde zayıf kalır; SPM HD ise dakikada 0,1 devir gibi hızlarda bile rulman hasarını tespit edebilir. Ölçüm sonucu HDm (hasar şiddeti) ve HDc (yağlama durumu) olmak üzere iki desibel değeriyle ifade edilir.
ISO 10816 ve ISO 20816 titreşim sınır değerleri nelerdir?expand_more
ISO 10816 (ve onun yerini alan ISO 20816), makine titreşim şiddetini geniş bant RMS hız değeriyle (mm/s) değerlendirir ve makineleri güç ile montaj tipine göre sınıflara ayırır. Örneğin 15–300 kW arası rijit temelli makineler için A bölgesi (yeni makine) 0–2,8 mm/s, B bölgesi (uzun süreli çalışmaya uygun) 2,8–4,5 mm/s, C bölgesi (kısıtlı çalışma) 4,5–7,1 mm/s, D bölgesi (hasar riski) 7,1 mm/s üzeridir. Sınırlar makine sınıfına göre değişir; kesin değer için ilgili bölüm ve makine üreticisinin talimatı esas alınmalıdır.
Yerinde balans nedir ve hangi durumlarda yapılır?expand_more
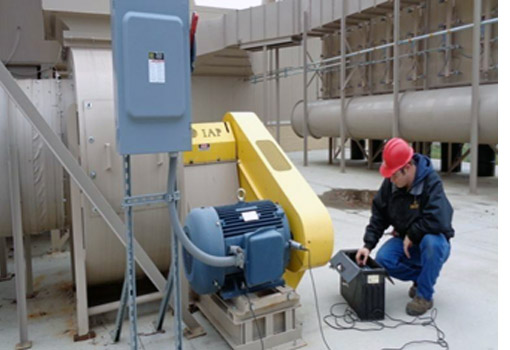
Yerinde balans, döner bir parçanın sökülmeden, kendi yataklarında ve çalışma devrinde dengelenmesidir. Fan, pervane, çark, kırıcı rotoru ve silindirlerde uygulanır. Atölye balansından farkı, rotorun kendi yatakları, kaplini ve gerçek çalışma koşulları altında dengelenmesidir; bu nedenle sahadaki titreşimi gerçekten düşürür. 1X devir frekansında baskın genlik ve kararlı faz görülüyorsa dengesizlik olasıdır. Tipik tek düzlem fan balansı, erişim kolaysa 2–4 saatte tamamlanır.